アルミダイカスト
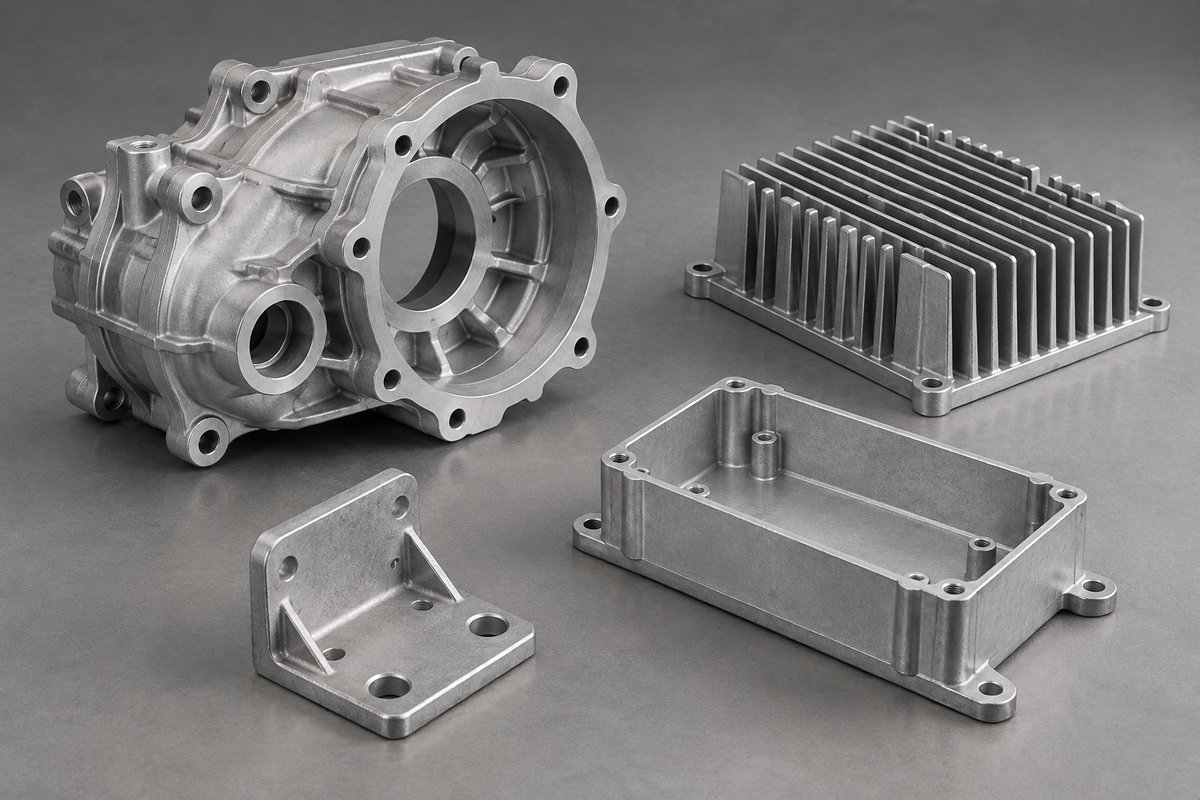
アルミダイカストは、溶かしたアルミ合金を鋼製の金型に高速・高圧で射出して成形する工法です。薄肉で軽い部品を、寸法のそろった状態で繰り返し生産できるため、機器の筐体、カバー、ブラケット、ヒートシンクなどに広く使われています。
アルミダイカストで作られる主な部品
- 電子機器・制御盤の筐体、カバー、フレーム
- モーター・ギヤボックスのハウジング
- 放熱フィン付きのヒートシンク、LED照明部品
- 産業機械・ロボットのブラケット、アーム、ベース
- 自動車・二輪の周辺部品(用途ごとの要求は図面・仕様で確認)
主なアルミダイカスト材質
| 材質(JIS) | 系統 | 特徴 | 海外で近いとされる材質 |
|---|---|---|---|
| ADC12 | Al-Si-Cu系 | 鋳造性・機械的性質・コストのバランスがよく、最も多く使われる | A383(A380と比較されることも多い) |
| ADC10 | Al-Si-Cu系 | ADC12に近い性質。海外図面のA380指定と比較されることが多い | A380 |
| ADC3 | Al-Si-Mg系 | 衝撃値・耐食性を重視する場合に検討 | A360 |
| ADC6 | Al-Mg系 | 耐食性・陽極酸化の外観を重視する場合に検討。鋳造性は低め | 個別に確認 |
相当材は「近いとされる」目安で、成分範囲は規格ごとに異なります。材質の詳細は「ADC12とは:ダイカスト材質一覧」をご覧ください。
設計時に確認しておきたいポイント
| 項目 | 確認内容 |
|---|---|
| 肉厚 | できるだけ均一に。厚肉部は内部に巣(空洞)が出やすく、ひけの原因になります |
| 抜き勾配 | 金型から取り出すための勾配が必要です。外側・内側・深さで必要量が変わります |
| 角R | 鋭い角は湯流れと金型寿命に不利。可能な範囲でRを付けます |
| 加工面の指定 | 鋳肌のまま使う面と、後加工する面(シール面、はめ合い、ねじ)を図面で区別します |
| 公差 | 鋳肌面の公差は鋳造の普通公差(JIS B 0403 など)を基準に、厳しい箇所は後加工で対応するのが一般的です |
| 巣・気密 | 気密や耐圧が必要な場合は、試験方法と合否基準を事前に取り決めます |
数値の目安や詳しい考え方は「ダイカストとは」で解説しています。
後加工・表面処理
ダイカスト品は、穴あけ、タップ、シール面のフライス加工など、多くの場合で後加工が入ります。当社はCNC精密加工の工場であり、鋳造品の後加工も図面に応じて自社または提携工場で対応します。表面処理は、ショットブラスト、粉体塗装、焼付塗装、アルマイト、化成処理などから用途に合わせてご相談ください。
お見積もりに必要な情報
- 図面(PDF)と3Dデータ(STEP)
- 材質(ADC12など。未定の場合は用途と使用環境)
- 数量:試作数、量産ロット、年間の想定数量
- 後加工の範囲、表面処理、外観の要求
- 気密・寸法検査・材料証明などの書類要求
- 希望納期と納品先
金型費は部品の大きさ、取り数、スライド(横抜き)の有無、形状の複雑さで大きく変わります。考え方は「ダイカスト金型の費用と寿命」をご参照ください。
よくある質問
試作からお願いできますか?
量産用の金型を作る前に、切削加工品で形状や組付けを確認する方法もあります。数量と目的をお知らせいただければ、試作の進め方を含めてご提案します。
アルミダイカスト品は溶接や熱処理ができますか?
一般的なダイカスト品は内部にガスを含むことがあり、溶接やT6などの熱処理で膨れが出る場合があります。必要な場合は、設計段階で工法や材質を含めてご相談ください。
海外図面のA380指定でも対応できますか?
A380とADC10・ADC12は近い材質として比較されますが、成分範囲は同一ではありません。代替材を使う場合は、設計側の承認を前提に成分と証明書の扱いを確認します。