ロストワックス精密鋳造
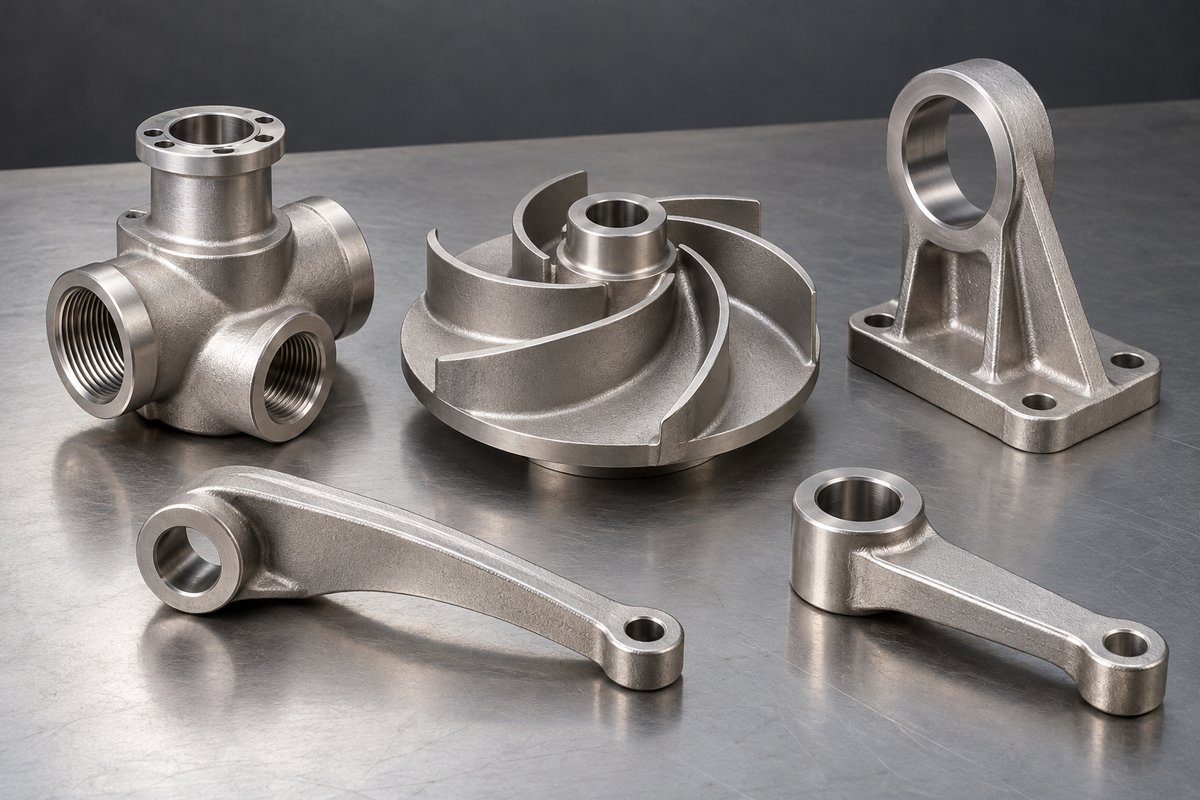
ロストワックス精密鋳造(インベストメント鋳造)は、ロウ(ワックス)で作った模型をセラミックで包み、ロウを溶かし出した空洞に金属を流し込む工法です。ダイカストでは扱えないステンレスや鋼などの鉄系材料で、複雑な形状を一体で作れることが大きな特長です。
ロストワックスが向いている部品
- バルブボディ、ポンプ部品、インペラー
- 機械部品のレバー、ブラケット、継手
- 削り出しでは材料の無駄が多い、複雑な形状のステンレス部品
- 溶接で組み立てている部品を一体化したい場合
主な材質
| 区分 | 材質の例(JIS) | 海外で近いとされる材質 |
|---|---|---|
| オーステナイト系ステンレス | SCS13(304相当)、SCS14(316相当)、SCS13A・SCS14A | CF8、CF8M(ASTM A351 など) |
| マルテンサイト系・析出硬化系ステンレス | SCS1、SCS24(17-4PH相当)など | CA15、CB7Cu-1 など |
| 炭素鋼・低合金鋼 | SC450、SCMn、SCM 相当材 など | WCB、4140 相当 など |
材質と規格は用途によって適否が変わります。図面指定の規格がある場合は、その規格名でお知らせください。
ダイカスト・切削加工との比較
| ロストワックス | ダイカスト | 切削加工(削り出し) | |
|---|---|---|---|
| 材料 | 鉄系・ステンレス・一部非鉄 | アルミ・亜鉛などの非鉄 | ほぼすべて |
| 型費 | ダイカストより低め | 高め | 不要 |
| 向く数量 | 少量〜中量 | 中〜大量 | 試作〜少量 |
| 形状 | 複雑形状・一体化に強い | 薄肉・大量生産に強い | 精度の高い面に強い |
精度が必要な面は、鋳造後に切削加工で仕上げるのが一般的です。工法の違いは「ダイカストと鋳造の違い」でも解説しています。
よくある質問
ロストワックスとダイカストはどう使い分けますか?
材質がアルミ・亜鉛で数量が多い場合はダイカスト、ステンレスや鋼が必要な場合や数量が少ない場合はロストワックスが候補になります。数量・材質・形状をお知らせいただければ、工法を含めてご提案します。
鋳造後の熱処理や切削加工もお願いできますか?
はい、図面の要求に応じて熱処理、切削加工、表面処理を工程に含めてお見積もりします。