ロストワックスとは?精密鋳造の工程・特徴・材質
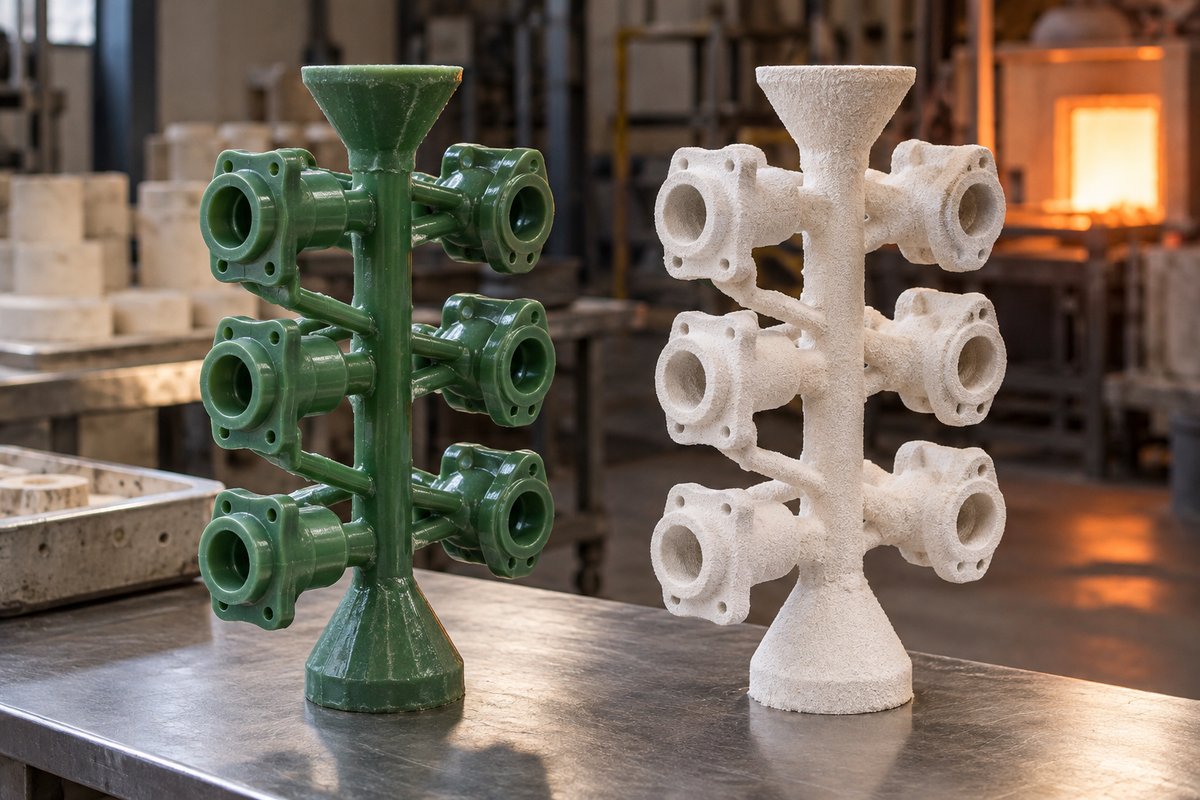
ロストワックス(lost-wax casting)とは、ロウで作った模型をセラミックで覆い、ロウを溶かし出してできた空洞に金属を流し込む精密鋳造法です。 英語では investment casting と呼ばれます。模型は製品1個ごとに作られて消失するため「ロスト(失われる)ワックス」という名前が付いています。
ロストワックスの工程
- ワックス模型の製作:金型にロウを射出し、製品と同じ形の模型を作ります。
- ツリー組立:複数の模型を湯道(ランナー)に取り付け、木の枝のような「ツリー」にします。
- シェル形成:ツリーをスラリー(耐火物の泥)に浸け、砂をまぶして乾かす工程を繰り返し、セラミックの殻を作ります。
- 脱ロウ・焼成:加熱してロウを溶かし出し、シェルを焼き固めます。
- 注湯:高温のシェルに溶けた金属を流し込みます。
- 仕上げ:シェルを壊して取り出し、湯道から切り離して、バリ取り・熱処理・後加工を行います。
ロストワックスのメリット
- 複雑な形状:アンダーカットや内部形状のある部品も一体で作りやすい
- 材料の幅:ステンレス、炭素鋼、合金鋼など、ダイカストで扱えない鉄系材料に対応
- 鋳肌と寸法:砂型鋳造よりきれいな鋳肌と、よい寸法精度が得られる
- 部品の一体化:溶接やボルトで組んでいた部品を1つにまとめられる場合がある
ロストワックスのデメリット
- 工程が多い:模型・シェル・焼成と工程が多く、1個あたりの時間とコストがかかる
- 大きさの制約:シェルの強度や取り扱いの都合で、大型部品には向かない場合がある
- 精度の限界:はめ合い面や高精度の穴は、後加工で仕上げるのが一般的
主な材質
| 区分 | 材質の例 |
|---|---|
| ステンレス | SCS13(304相当)、SCS14(316相当)、析出硬化系(17-4PH相当) |
| 炭素鋼・低合金鋼 | SC材、SCM相当材 など |
| その他 | 一部のアルミ合金・銅合金、耐熱合金 など |
ロストワックスとダイカストの違い
| ロストワックス | ダイカスト | |
|---|---|---|
| 主な材料 | 鉄系・ステンレス | アルミ・亜鉛 |
| 型費 | 低め | 高め |
| 生産性 | 1個あたりの時間が長い | 大量生産向き |
| 向く数量 | 少量〜中量 | 中〜大量 |
よくある質問
ロストワックスとインベストメント鋳造は同じですか?
同じ工法です。英語ではinvestment castingと呼ばれ、日本では「ロストワックス精密鋳造」と呼ばれることが多い工法です。
ロストワックスで作ったステンレス部品は、棒材から削った部品と同じ材質ですか?
鋳造用の材質(例:SCS13)と、棒材・板材の材質(例:SUS304)は規格が異なります。成分は近くても規格上は別材料のため、図面の材質指定に合わせて確認が必要です。